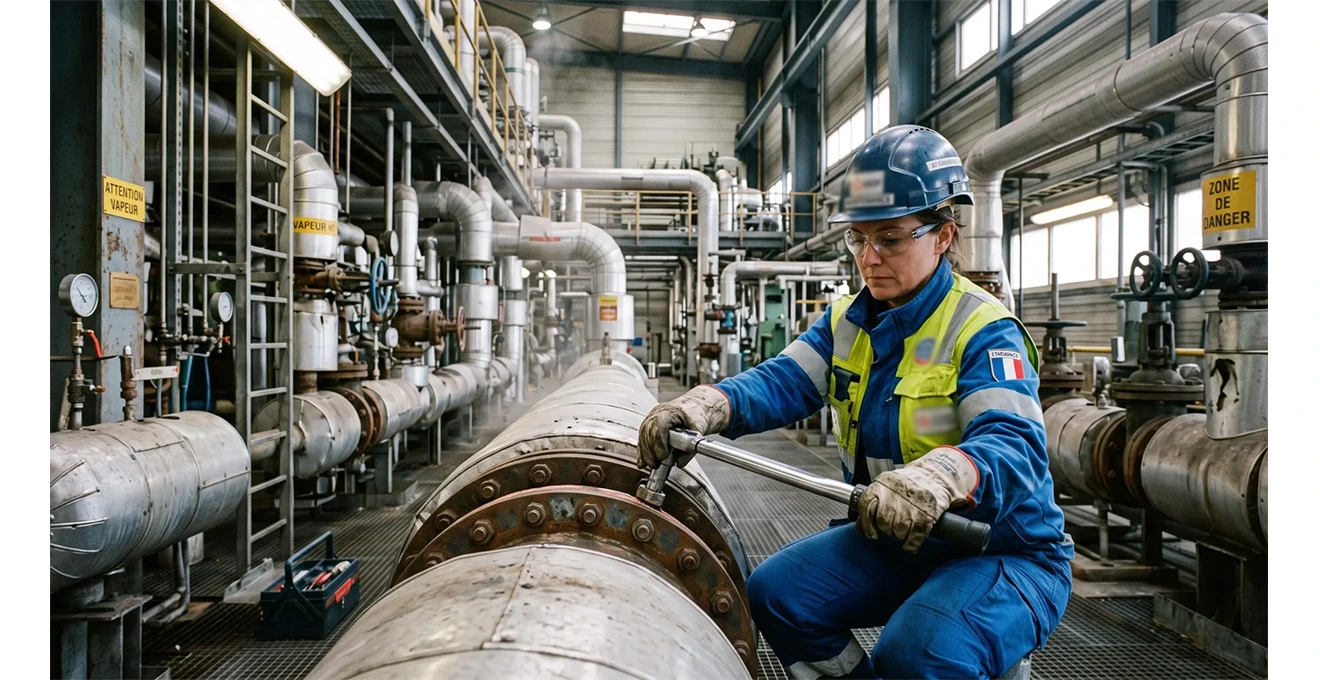
Sur un réseau de vapeur haute pression ou un circuit de fluide thermique, chaque assemblage boulonné devient un point de fragilité potentielle. Les cyclages thermiques, les variations de serrage et la nature du fluide mettent à l’épreuve des joints plats pleins qui atteignent vite leurs limites. Les joints semi-métalliques, en combinant un support métallique à un matériau d’insertion souple, offrent une réponse technique crédible à ces conditions sévères — à condition de choisir la bonne technologie et le bon insert pour chaque situation.
Réponse directe : Sur la vapeur haute pression et les fluides thermiques, on privilégie les joints spiralés pour les serrages élevés et les sollicitations sévères, et les joints Kammprofile lorsque le couple disponible est limité ou que les surfaces de bride sont imparfaites. Le matériau d’insertion (graphite, PTFE, mica, etc.) se choisit selon la compatibilité chimique et la température, en tenant compte du cyclage thermique et du cadre réglementaire des équipements sous pression.
Ce qu’il faut retenir pour arbitrer en service vapeur
- Un joint semi-métallique associe une structure métallique à un insert souple pour tenir à la fois mécaniquement et en étanchéité.
- Le choix de technologie dépend du couple de serrage disponible, de la pression, de la température et du type d’équipement.
- Le matériau d’insertion se sélectionne selon le fluide, la température de service et la tenue au cyclage.
- Le montage conditionne la performance : préparation des brides, séquence et contrôle du serrage sont décisifs.
- Les assemblages concernés relèvent souvent du cadre réglementaire des équipements sous pression.
Que sont les joints semi-métalliques et pourquoi les utiliser sur la vapeur haute pression ?
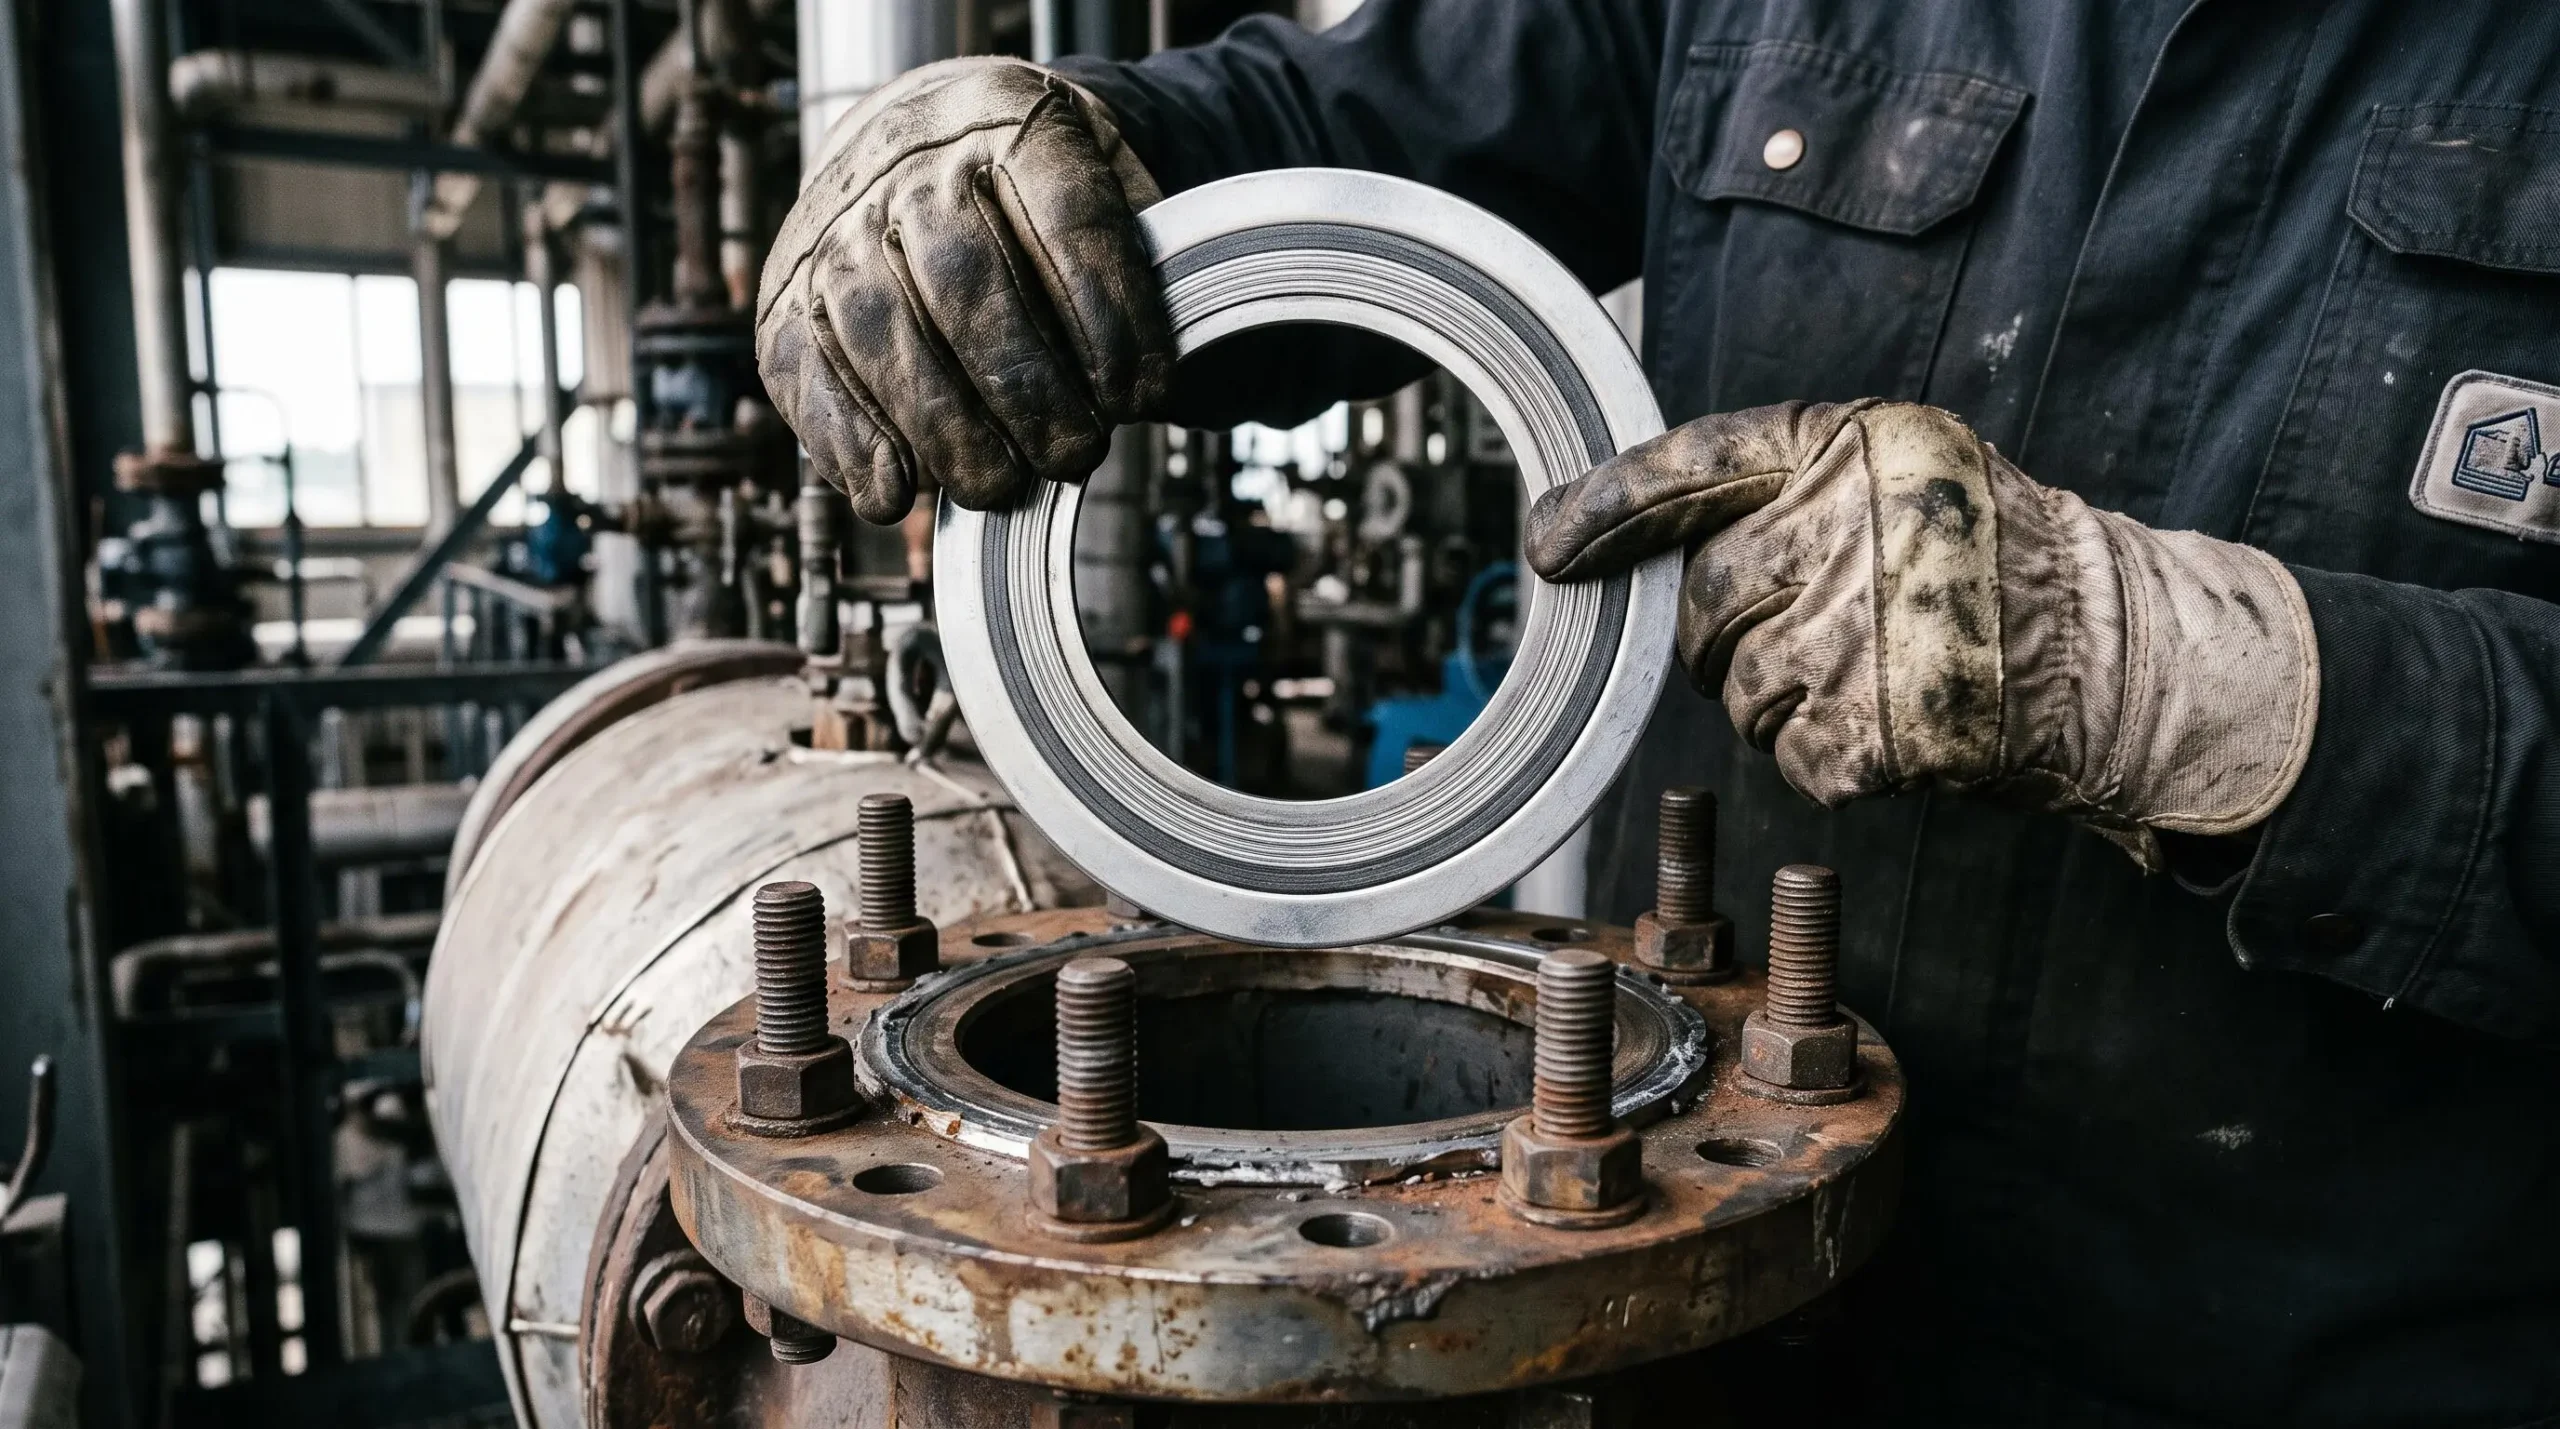
Un joint semi-métallique n’est ni un joint purement métallique ni un joint plat synthétique. Il combine deux fonctions : un composant métallique — anneau de centrage, âme striée ou spirale enroulée — qui assure la tenue mécanique sous pression et sous serrage, et un matériau d’insertion souple (graphite expansé, PTFE, mica…) qui réalise l’étanchéité en épousant les défauts des portées de bride. Cette architecture hybride explique son usage courant sur les circuits exigeants.
Face à un joint plat plein, cette combinaison change la donne en vapeur haute pression. Un joint synthétique sans armature métallique voit sa capacité d’étanchéité chuter avec la température, flue sous l’effet de la pression et supporte mal les cyclages thermiques répétés qui alternent dilatations et contractions des brides. Le composant métallique du joint semi-métallique limite ce fluage et sécurise l’assemblage lorsque les conditions de service se durcissent. Pour sécuriser ces assemblages, de nombreux exploitants s’appuient sur des solutions proposées par un fabricant de joints semi-métalliques capable de couvrir plusieurs technologies et plusieurs familles d’inserts selon le service visé.
Dans un assemblage boulonné de vapeur, le joint joue un rôle de sécurité à part entière. Il doit encaisser la pression de service, les éventuelles pointes à la mise en route et la reprise d’étanchéité après chaque cycle thermique. Une défaillance ne se traduit pas seulement par une fuite : elle peut entraîner un arrêt de production, un risque de brûlure et, selon le fluide, un danger plus large pour l’installation.
Pour un circuit de fluide thermique soumis à des cycles fréquents, la démarche gagne à être itérative : identifier le fluide précis et sa plage de température, lister les inserts compatibles, croiser avec le comportement attendu au cyclage, puis valider la combinaison avec le fournisseur et un calcul d’assemblage. Pour aller plus loin sur l’influence du choix d’insert sur les performances d’un circuit thermique, cette analyse sur l’impact des joints insert supra sur le chauffage apporte un éclairage complémentaire côté usage.
Bonnes pratiques de montage et points de vigilance réglementaires
Même parfaitement choisi, un joint semi-métallique ne tient pas s’il est mal monté. Le montage conditionne la pression linéique réelle sur l’insert, le centrage et la reprise d’étanchéité en cyclage. Il mérite autant d’attention que la sélection du joint.
La préparation des portées de bride est la première étape : vérifier l’état des surfaces, retirer les résidus de joint précédent, contrôler la planéité et la propreté. Un joint neuf posé sur une surface marquée ou graisseuse ne pourra pas compenser durablement les défauts. Le centrage du joint entre les brides est tout aussi déterminant : un joint décentré voit sa portée réduite d’un côté et augmente le risque de défaillance.
Le contrôle du serrage vient ensuite. Le respect des couples prescrits, de la séquence (serrage en étoile par passes successives) et éventuellement d’une méthode de contrôle (clé dynamométrique, tensionneur) détermine la pression effectivement appliquée sur l’insert. Un sous-serrage laisse passer la fuite ; un sur-serrage peut écraser l’insert au-delà de ses capacités.
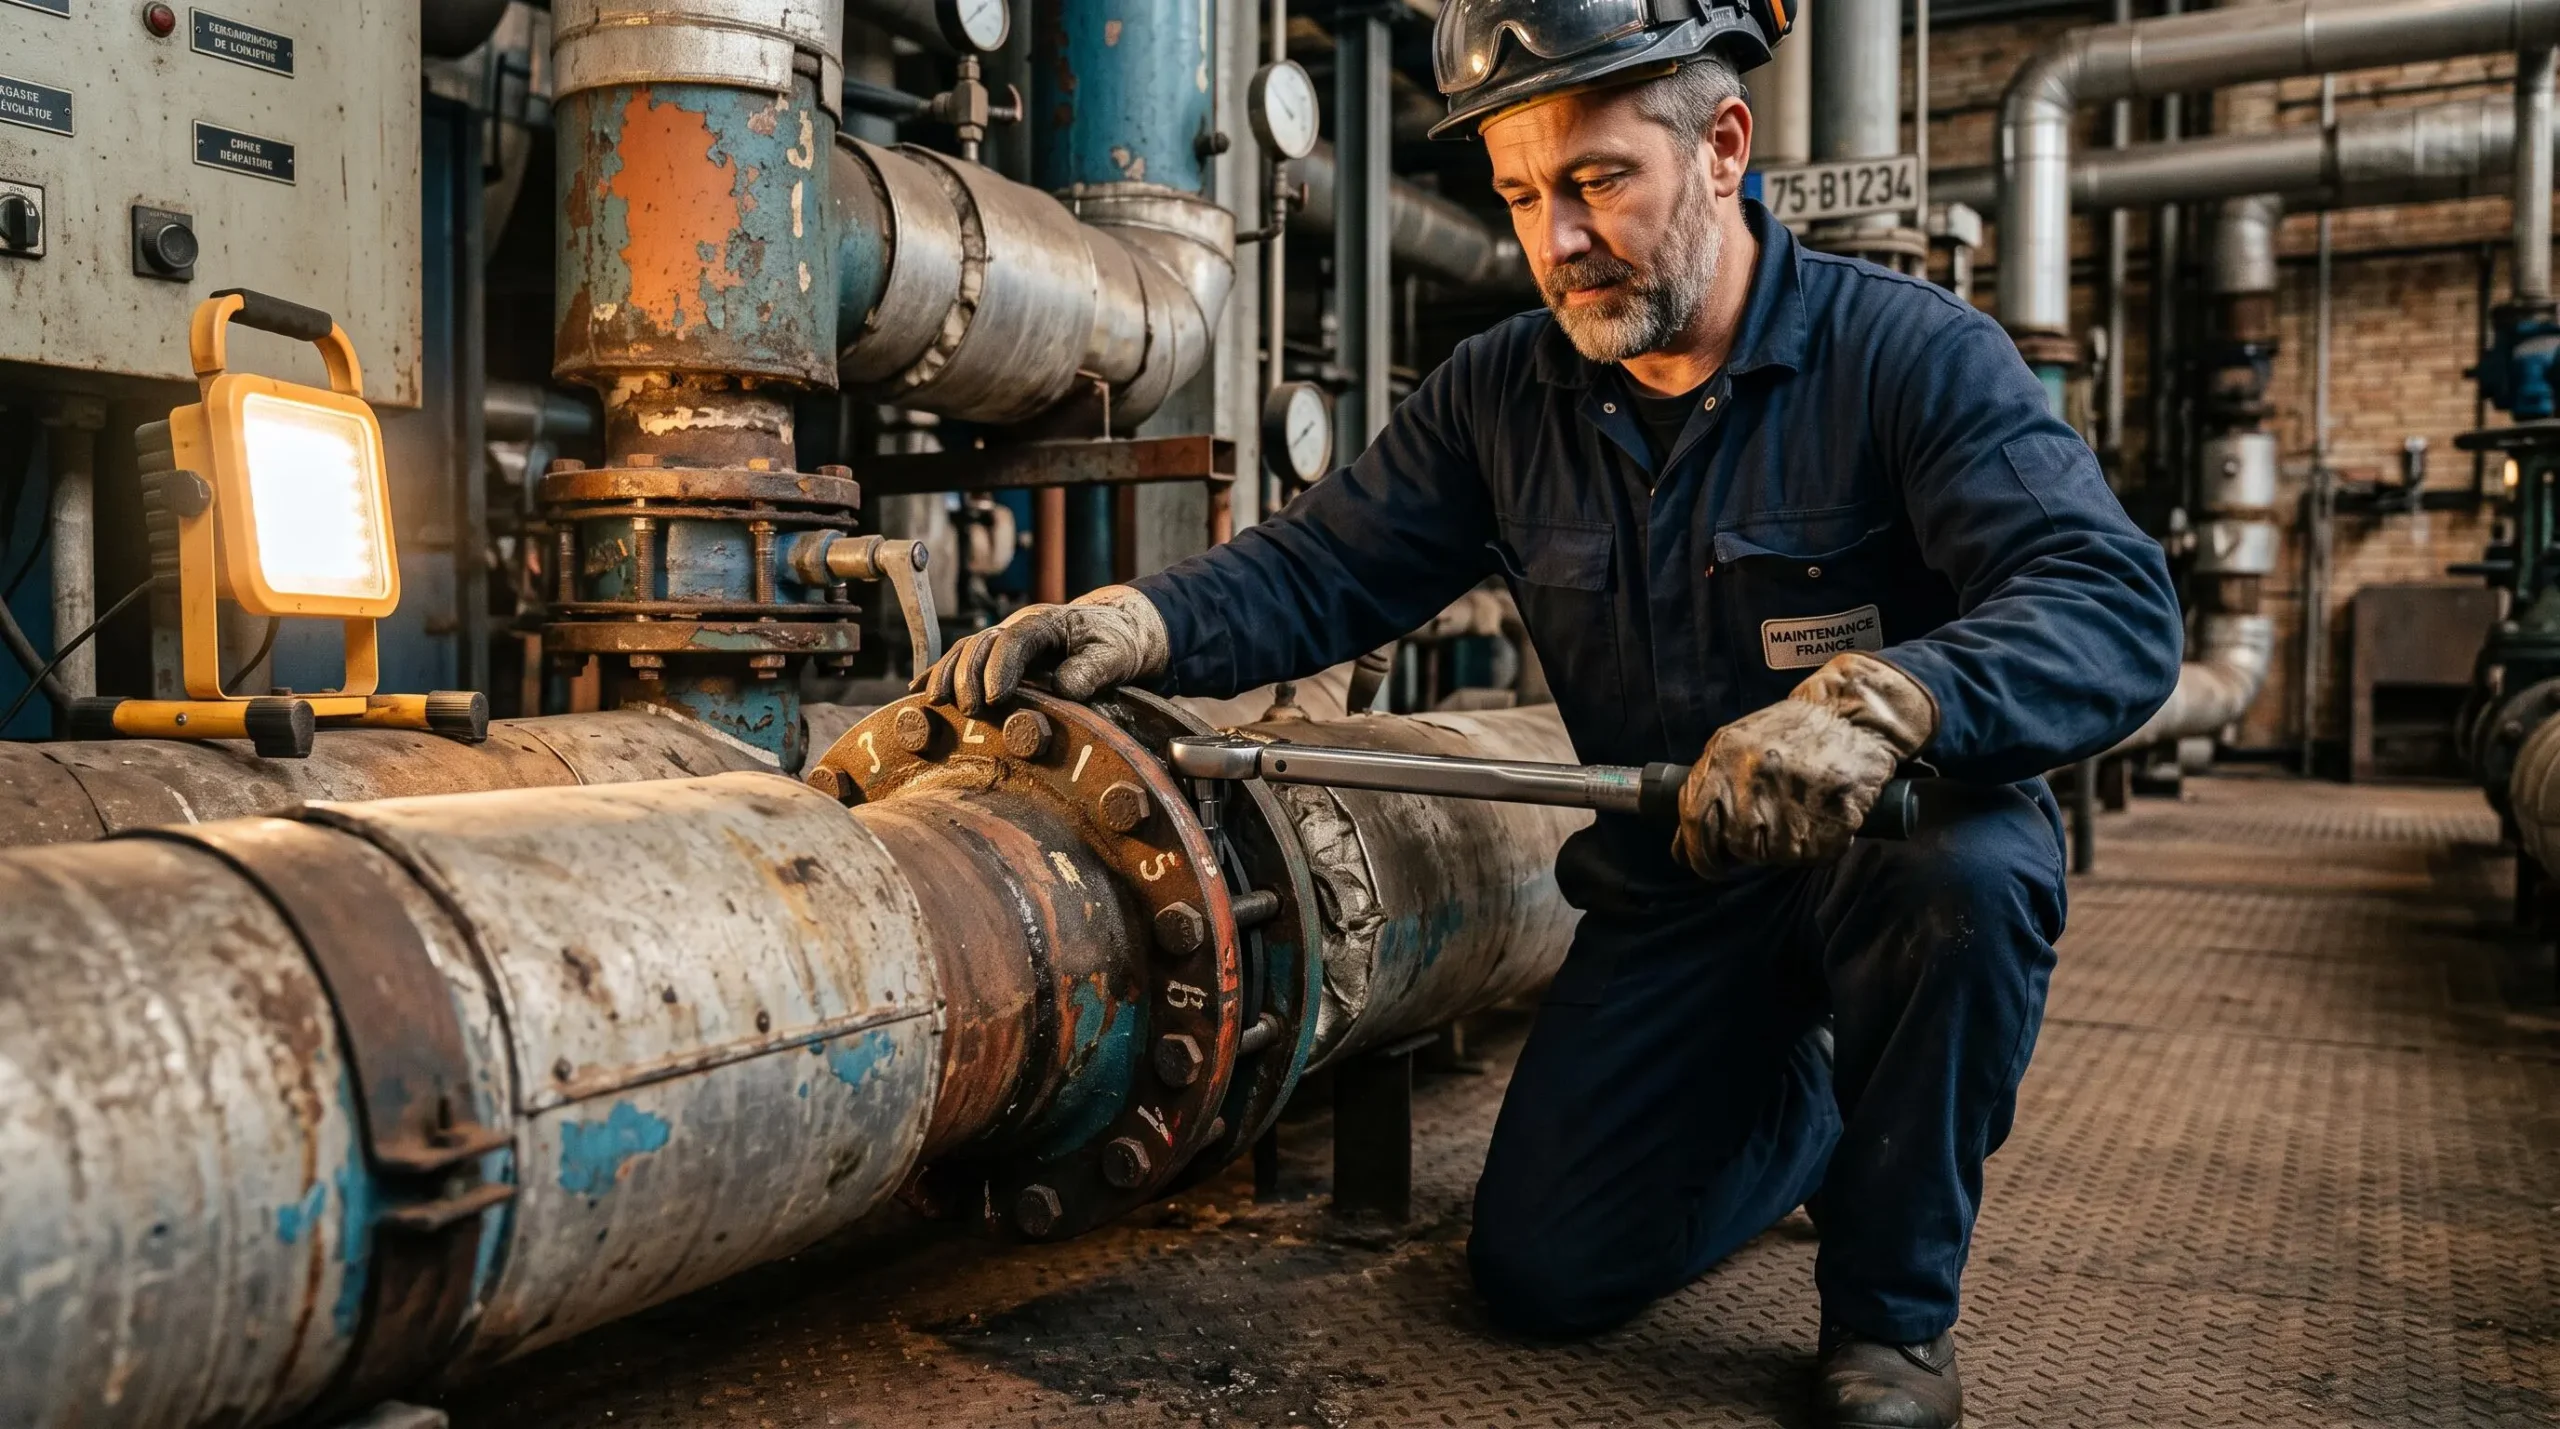
- Préparer les portéesNettoyer et contrôler l’état des surfaces de bride, vérifier la planéité et retirer tout résidu de joint précédent.
- Centrer le jointPositionner le joint à l’aide des goujons ou des éléments de centrage prévus, vérifier qu’il repose entièrement sur la portée.
- Lubrifier les filetagesAppliquer la lubrification prescrite sur les filets et sous les écrous pour obtenir le coefficient de frottement attendu.
- Serrer en étoile par passesProcéder par passes croisées progressives jusqu’au couple final prescrit, en respectant la séquence.
- Contrôler et documenterVérifier le serrage final, consigner les valeurs et prévoir un contrôle après mise en température si nécessaire.
Côté réglementaire, les assemblages sur réseaux de vapeur haute pression relèvent très souvent du cadre des équipements sous pression. En France, un équipement est classé comme équipement sous pression (ESP) dès lors que sa pression maximale admissible en service (PS) dépasse 0,5 bar, selon la DREAL Hauts-de-France, qui distingue plusieurs familles d’appareils (ESP, RPS, ESPt, ESPn). La conception, la fabrication et la mise sur le marché de ces équipements sont encadrées par la directive européenne 2014/68/UE et par le Code de l’environnement, comme le rappelle le Ministère de la Transition écologique.
Pour le dimensionnement même de l’assemblage, le calcul des brides boulonnées avec joint s’appuie en France sur la norme de calcul NF EN 1591-1, qui permet de déterminer la résistance mécanique et le niveau d’étanchéité de l’assemblage à partir des caractéristiques du joint (notamment via la norme associée NF EN 13555). Cette méthode donne un cadre objectif pour justifier le choix de la technologie de joint, du matériau d’insertion et du couple de serrage.
Portée de ces repères réglementaires : ces références encadrent la conception et le suivi des équipements sous pression mais ne se substituent pas à une analyse propre à chaque installation. L’applicabilité précise (seuils, catégories, obligations de suivi en service) doit être vérifiée au cas par cas avec les textes en vigueur et, si besoin, un organisme habilité.
Questions fréquentes sur les joints semi-métalliques en vapeur haute pression
Au-delà de la sélection initiale, les équipes de maintenance se posent régulièrement des questions pratiques sur la durée de vie, le remplacement et l’accompagnement technique. Voici des repères utiles pour cadrer la discussion avec vos fournisseurs et vos exploitants.
Quelle est la durée de vie d’un joint semi-métallique en service vapeur ?
Il n’existe pas de durée universelle : elle dépend de la pression, de la température, du fluide, du nombre de cycles et de la qualité du montage. Les signes de défaillance (fuite naissante, suintement, trace de dépôt autour de la bride) doivent conduire à une inspection plutôt qu’à l’application mécanique d’un intervalle théorique.
Faut-il systématiquement remplacer le joint après un démontage ?
En pratique, oui : un joint semi-métallique a subi une déformation plastique de son insert lors du serrage initial. Un remontage avec le même joint ne garantit pas la reprise d’étanchéité, surtout en vapeur haute pression ou sur fluide thermique cyclé. Le remplacement par un joint neuf, de référence équivalente, est la règle prudente.
Peut-on réutiliser un joint semi-métallique démonté ?
La réutilisation n’est généralement pas recommandée et doit rester l’exception. Elle ne peut s’envisager qu’après évaluation de l’état visuel, hors applications critiques, et jamais sur un service de vapeur haute pression ou sur un équipement sous pression soumis à suivi réglementaire.
Quand faire appel à un accompagnement technique spécialisé ?
Dès que les conditions de service sortent de l’ordinaire : températures élevées, cyclages fréquents, fluides spécifiques, brides atypiques, couples de serrage limités, historique de fuites récurrentes. Un fournisseur en mesure de proposer plusieurs familles de joints et de documenter leurs limites apporte une vraie valeur ajoutée dans l’arbitrage.
Pour sécuriser durablement un réseau de vapeur haute pression ou un circuit de fluide thermique, le réflexe le plus utile reste de combiner un bon diagnostic (fluide, pression, température, cyclage, serrage disponible), une sélection documentée de la technologie et de l’insert, et un montage rigoureux encadré par les normes applicables. Lorsque la situation est complexe ou les enjeux de sécurité élevés, il est pertinent de solliciter un conseil technique spécialisé pour valider le choix avant la prochaine intervention.