Le poste à souder laser portatif s’impose peu à peu dans les ateliers de tôlerie et de chaudronnerie, à côté des procédés TIG et MIG déjà bien connus. Il promet des cordons plus rapides, moins de déformations et une prise en main plus courte qu’un TIG manuel. Reste à comprendre comment cette technologie fonctionne réellement, ce qu’elle permet selon les matériaux et les épaisseurs, et dans quelles conditions l’investissement devient pertinent pour votre atelier.
Réponse directe : Un poste à souder laser portable est généralement plus rapide qu’un TIG sur tôles minces, plus compact qu’un poste MIG classique et plus accessible pour un soudeur formé. En contrepartie, il exige un investissement plus élevé, une formation spécifique et un respect strict des règles de sécurité liées au faisceau laser de classe 4 et aux fumées.
Qu’est-ce qu’un poste à souder laser portable ?
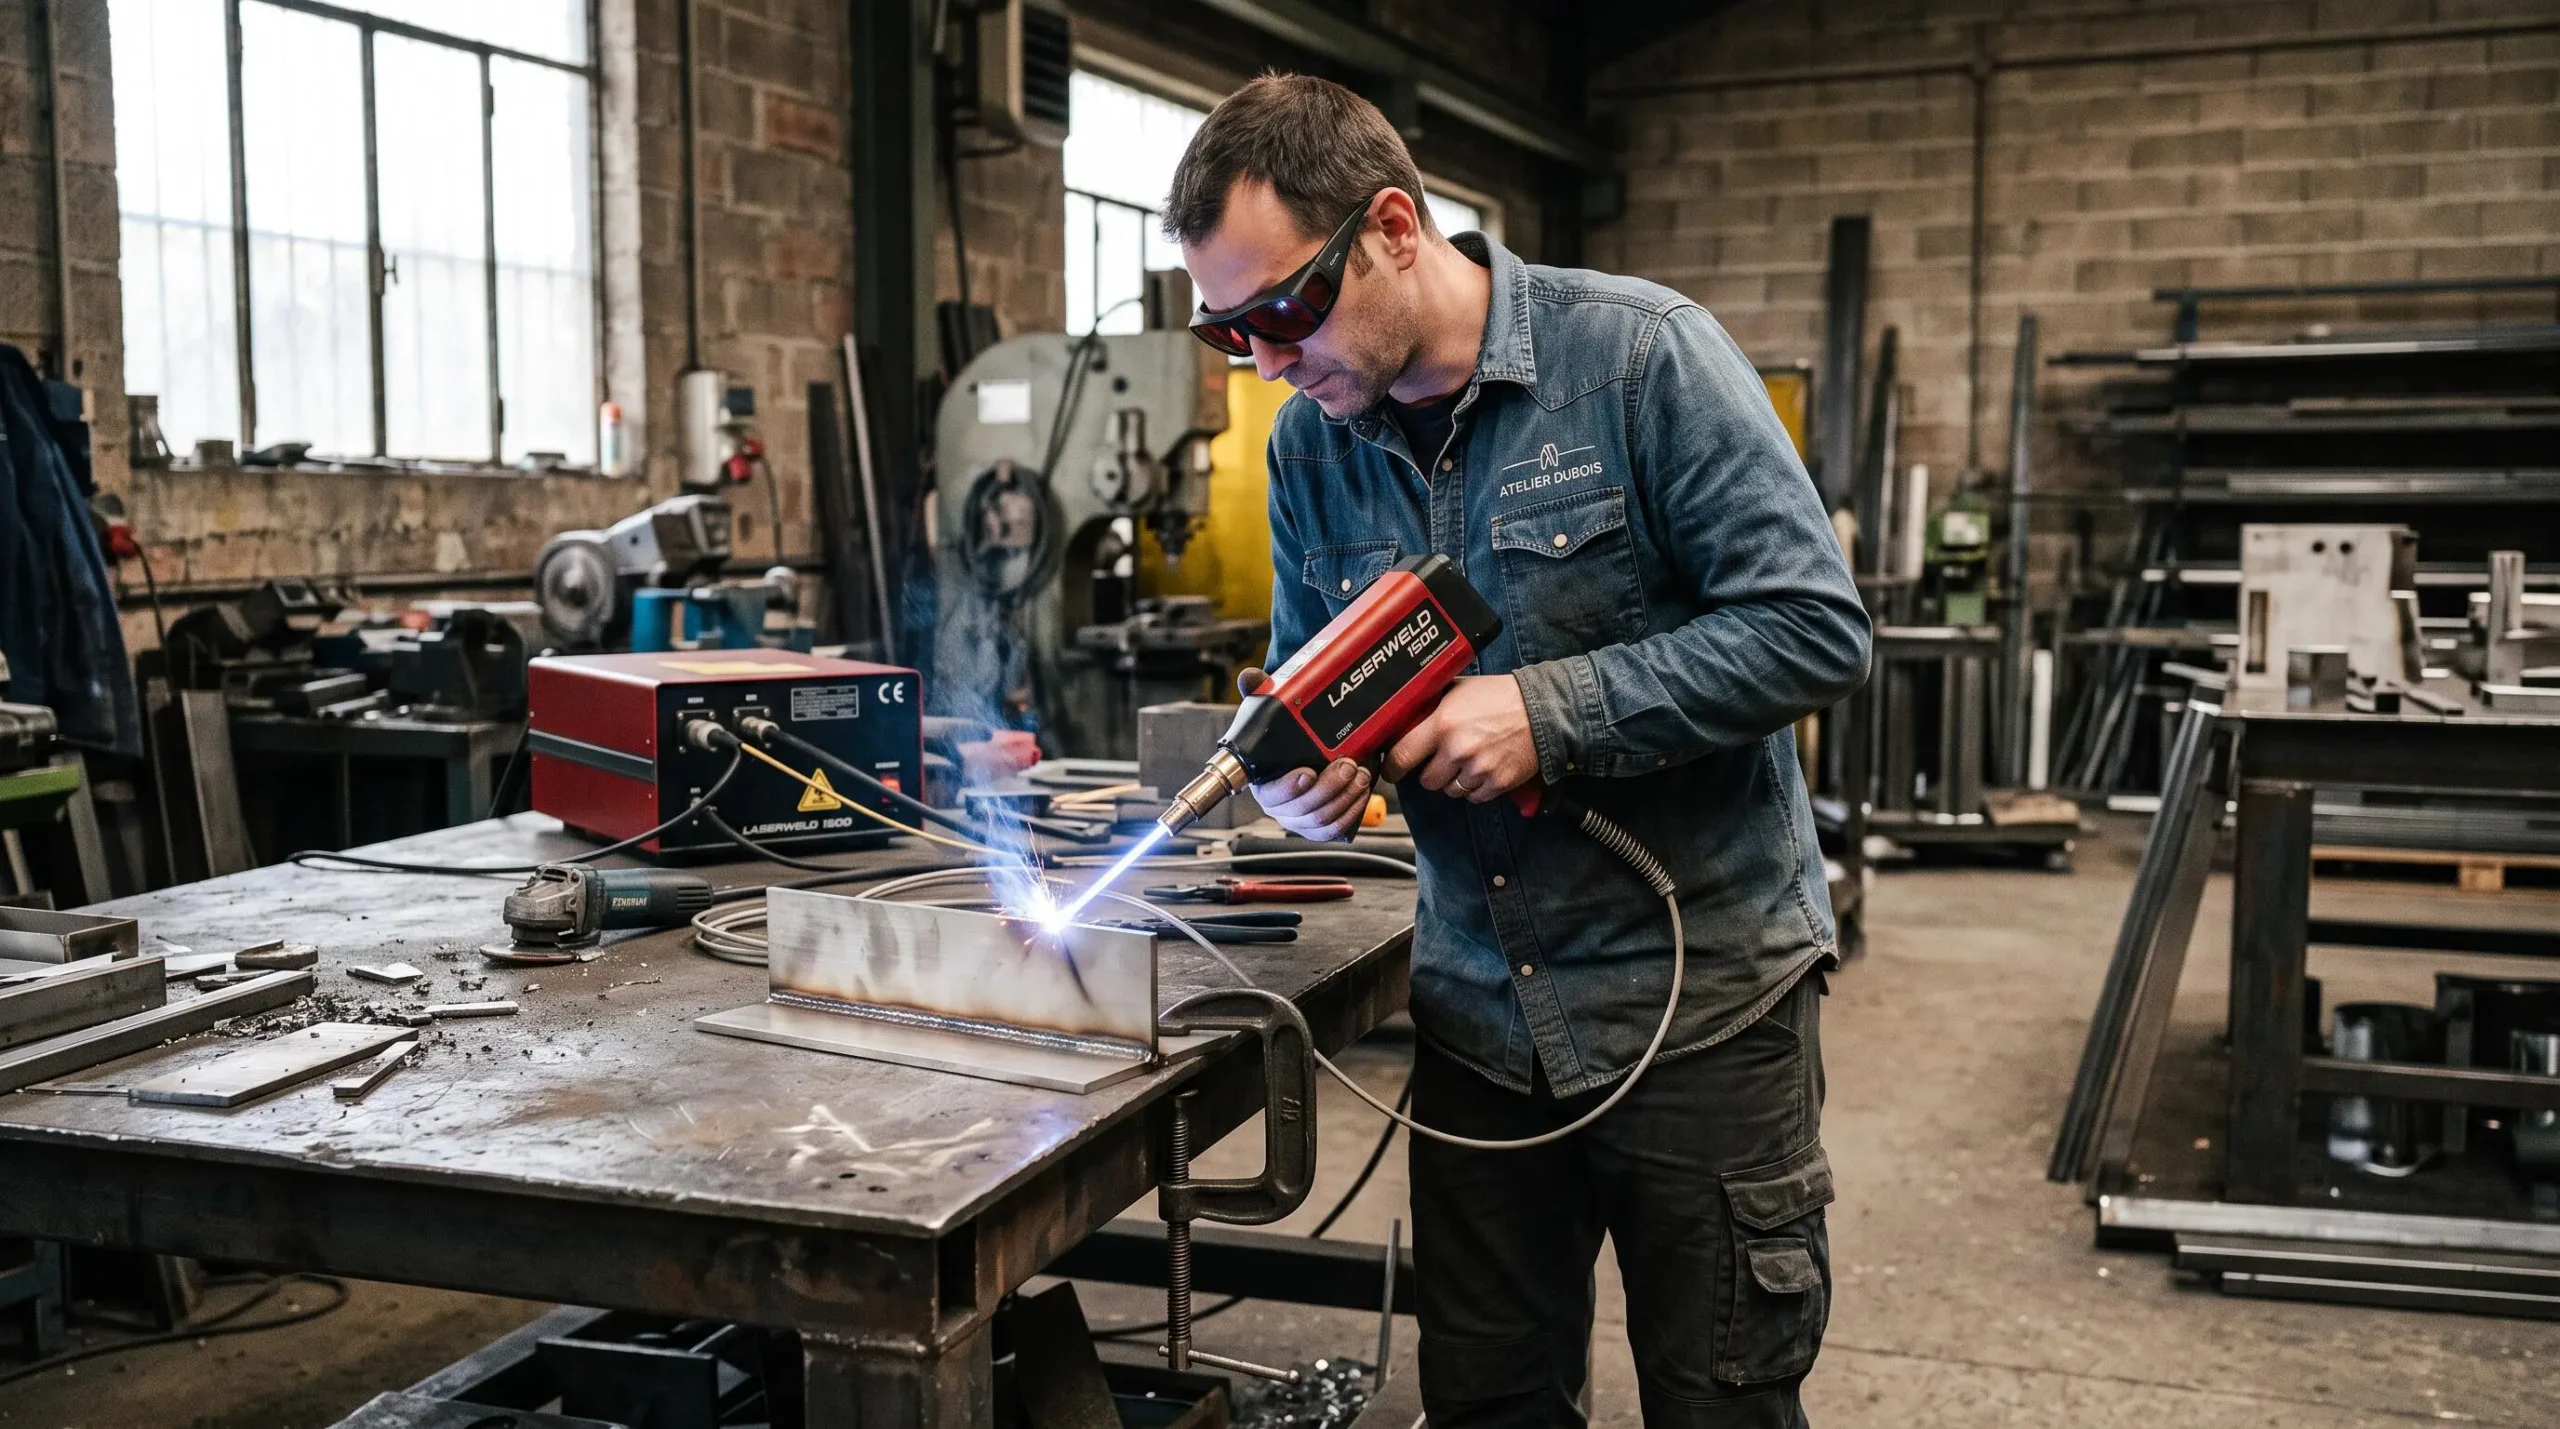
Un poste à souder laser portable est un équipement qui utilise un faisceau laser concentré pour fondre localement les bords des pièces à assembler. Contrairement au TIG ou au MIG, il ne repose pas sur un arc électrique mais sur l’énergie d’un faisceau lumineux de forte puissance, dirigé par un pistolet léger relié à une source laser et à une unité de refroidissement.
Le faisceau crée un bain de fusion très localisé, souvent de quelques dixièmes de millimètre, qui solidarise les pièces après refroidissement. Un gaz de protection, généralement de l’argon, est soufflé par la torche pour protéger ce bain de fusion de l’oxydation. Les réglages de base portent principalement sur la puissance, la vitesse d’oscillation du faisceau et le débit de gaz, ce qui réduit le nombre de paramètres à ajuster par rapport à un poste TIG.
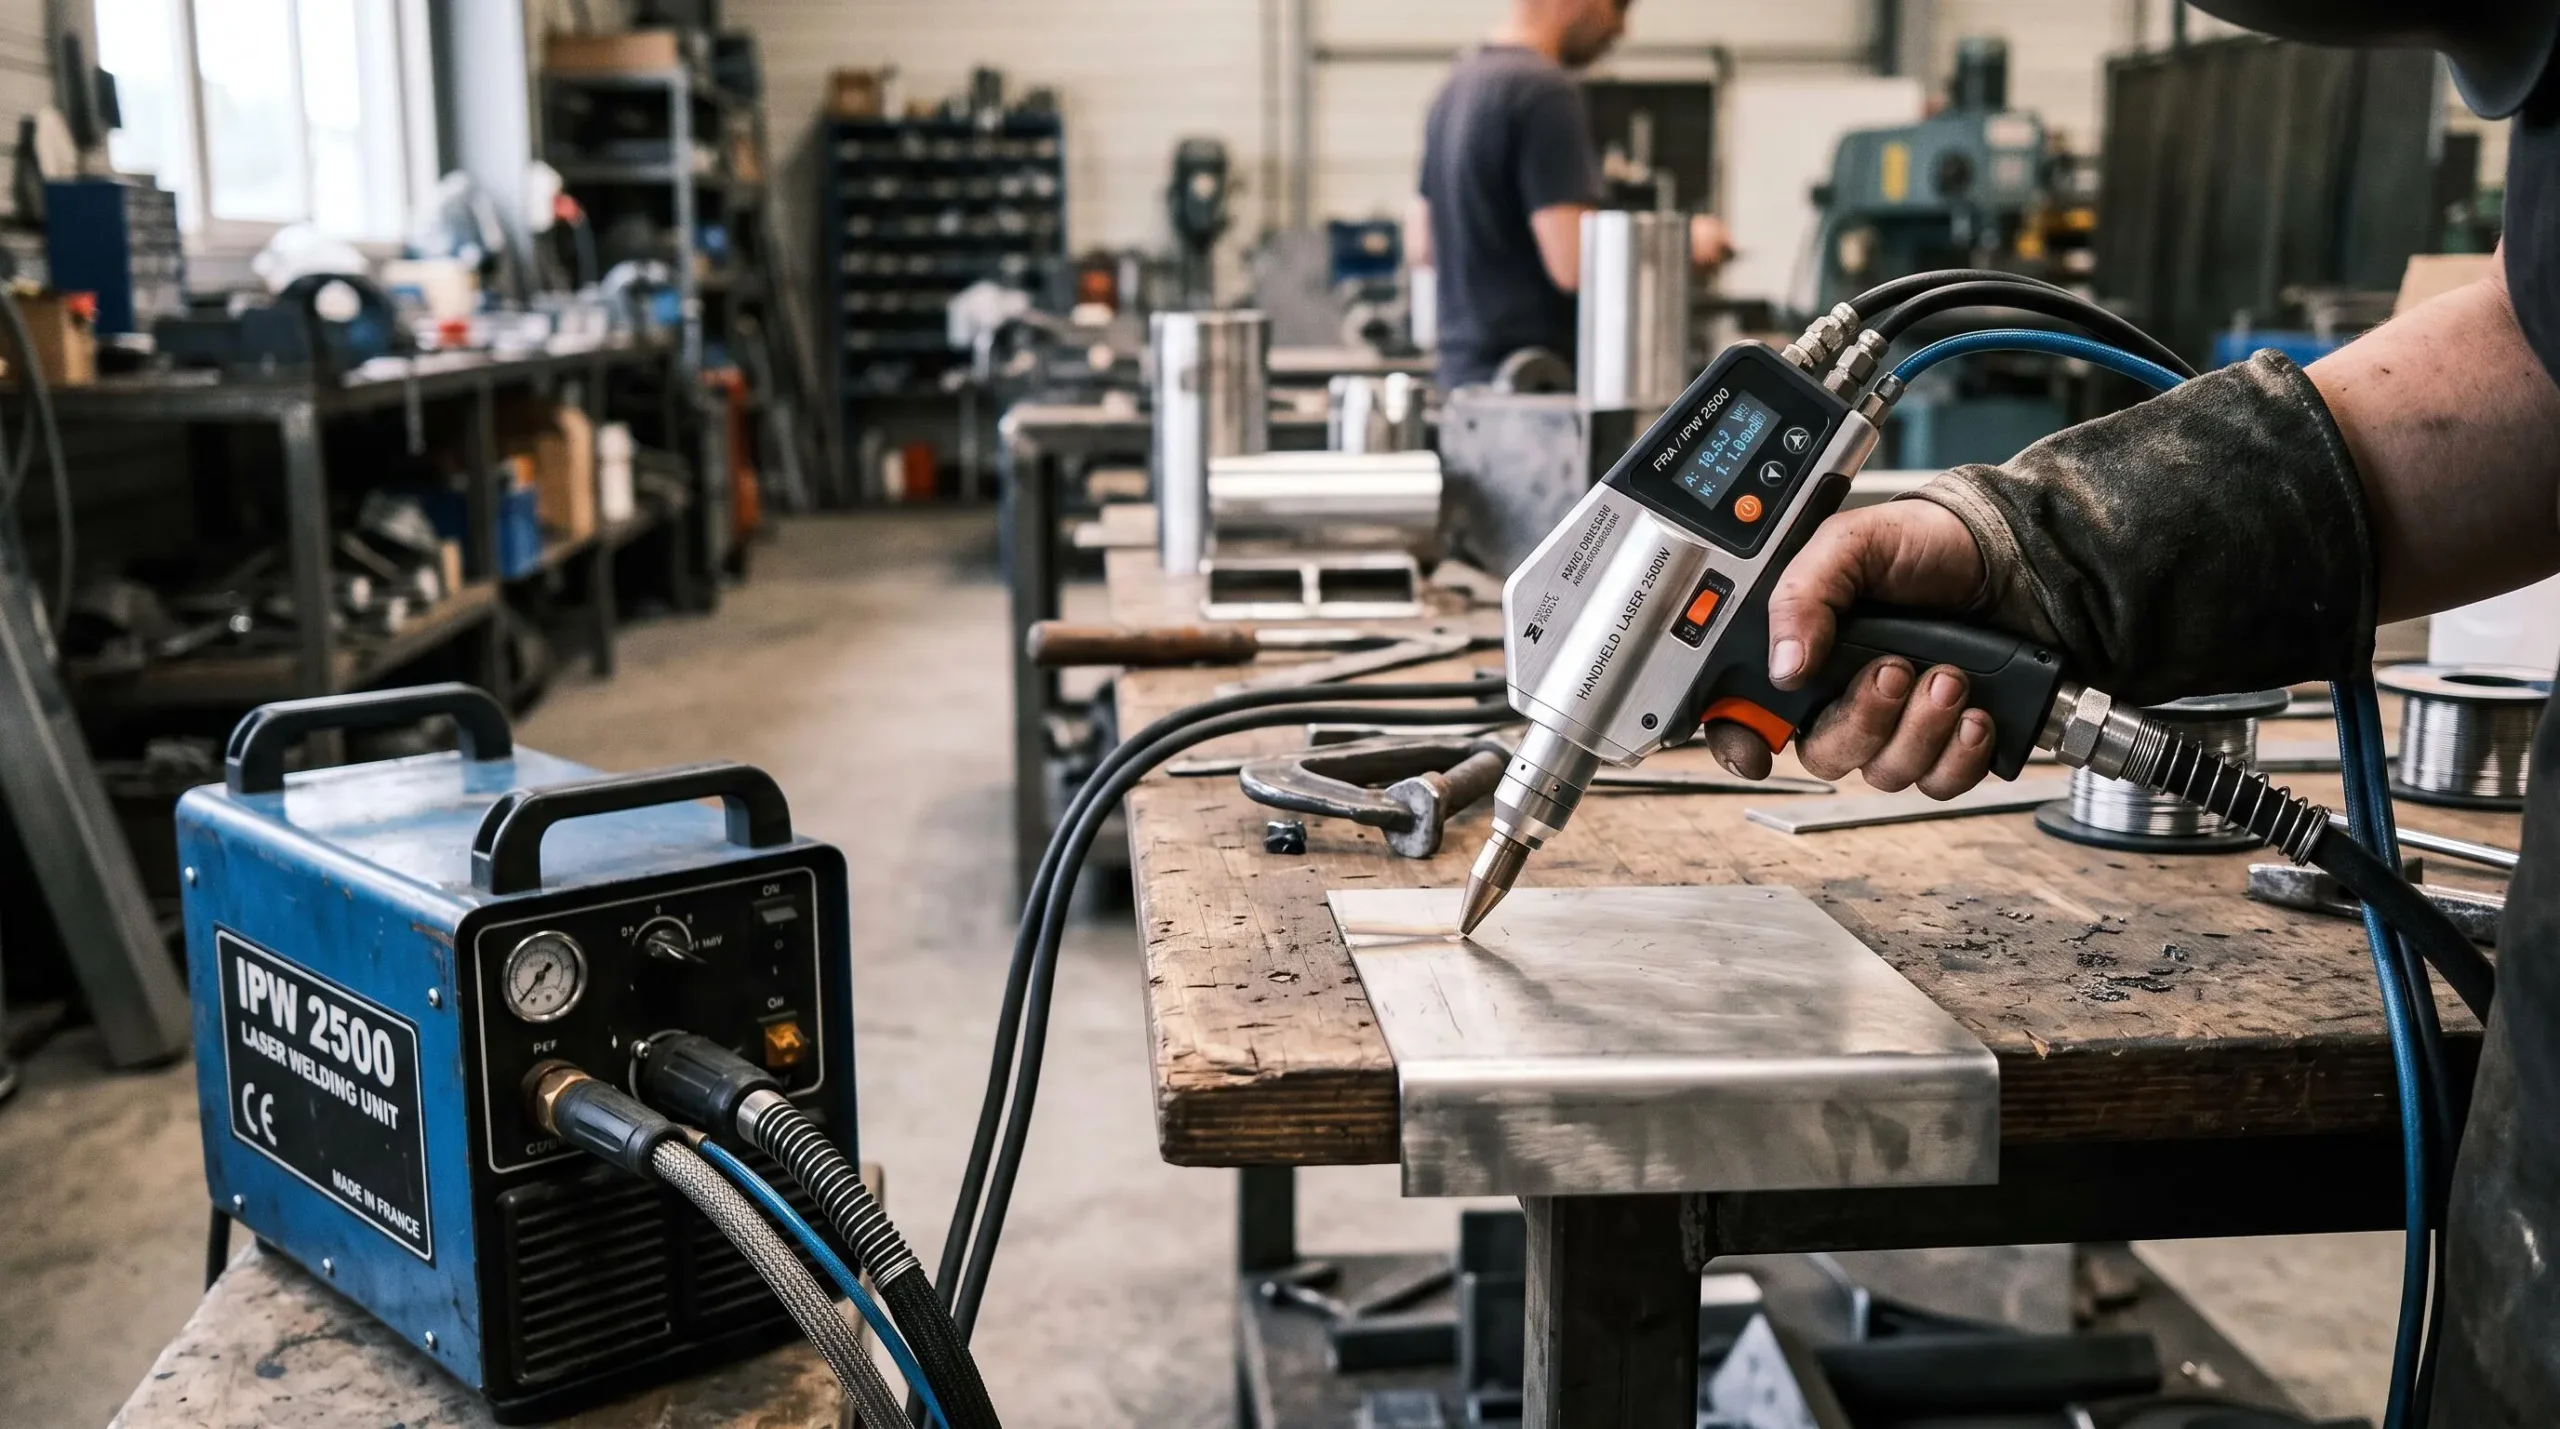
Un poste laser portable réunit plusieurs éléments conçus pour faciliter les opérations de soudage en atelier. L’équipement comprend généralement une source laser fibre installée dans un boîtier roulant, un pistolet de soudage léger relié à la machine par un câble ombilical, ainsi qu’une unité de refroidissement par eau, souvent intégrée à l’ensemble. Cette configuration offre une bonne mobilité tout en conservant les performances nécessaires aux travaux professionnels. Pour mieux comprendre les différentes configurations et les équipements disponibles, il est possible d’obtenir plus d’informations sur les postes laser portables et leurs caractéristiques.
Sécurité laser et fumées à ne pas sous-estimer : selon l’alerte INRS sur les lasers manuels, ces équipements exposent à un faisceau de classe 4 capable de provoquer des lésions oculaires et cutanées sévères et irréversibles, même pour une exposition inférieure à un quart de seconde, ainsi qu’à des émissions de fumées et particules fines issues du métal fondu.
Simplicité d’utilisation et compacité : ce qui change par rapport au TIG et au MIG ?
Le premier écart ressenti par un soudeur expérimenté concerne la prise en main. Avec un TIG manuel, le réglage de l’intensité, la coordination entre torche et métal d’apport et la gestion du bain de fusion demandent plusieurs mois de pratique régulière. Avec un poste laser portable, la main qui tient le pistolet n’a pas à alimenter en fil ni à gérer un arc instable : elle guide le faisceau le long du joint, à vitesse régulière, souvent sans métal d’apport sur les tôles minces.
Pour un professionnel déjà formé aux procédés classiques, la courbe d’apprentissage reste généralement plus courte qu’un TIG, à condition de suivre une formation initiale sur les paramètres laser et la sécurité. Les gestes de base — amorçage, suivi du joint, arrêt du cordon — se maîtrisent plus vite, ce qui limite les reprises liées à l’inexpérience.
Simplicité comparée des trois procédés
- Pistolet léger, maniable d’une seule main sur tôles minces
- Peu de paramètres à ajuster une fois les presets validés
- Source compacte, déplaçable entre deux postes de travail
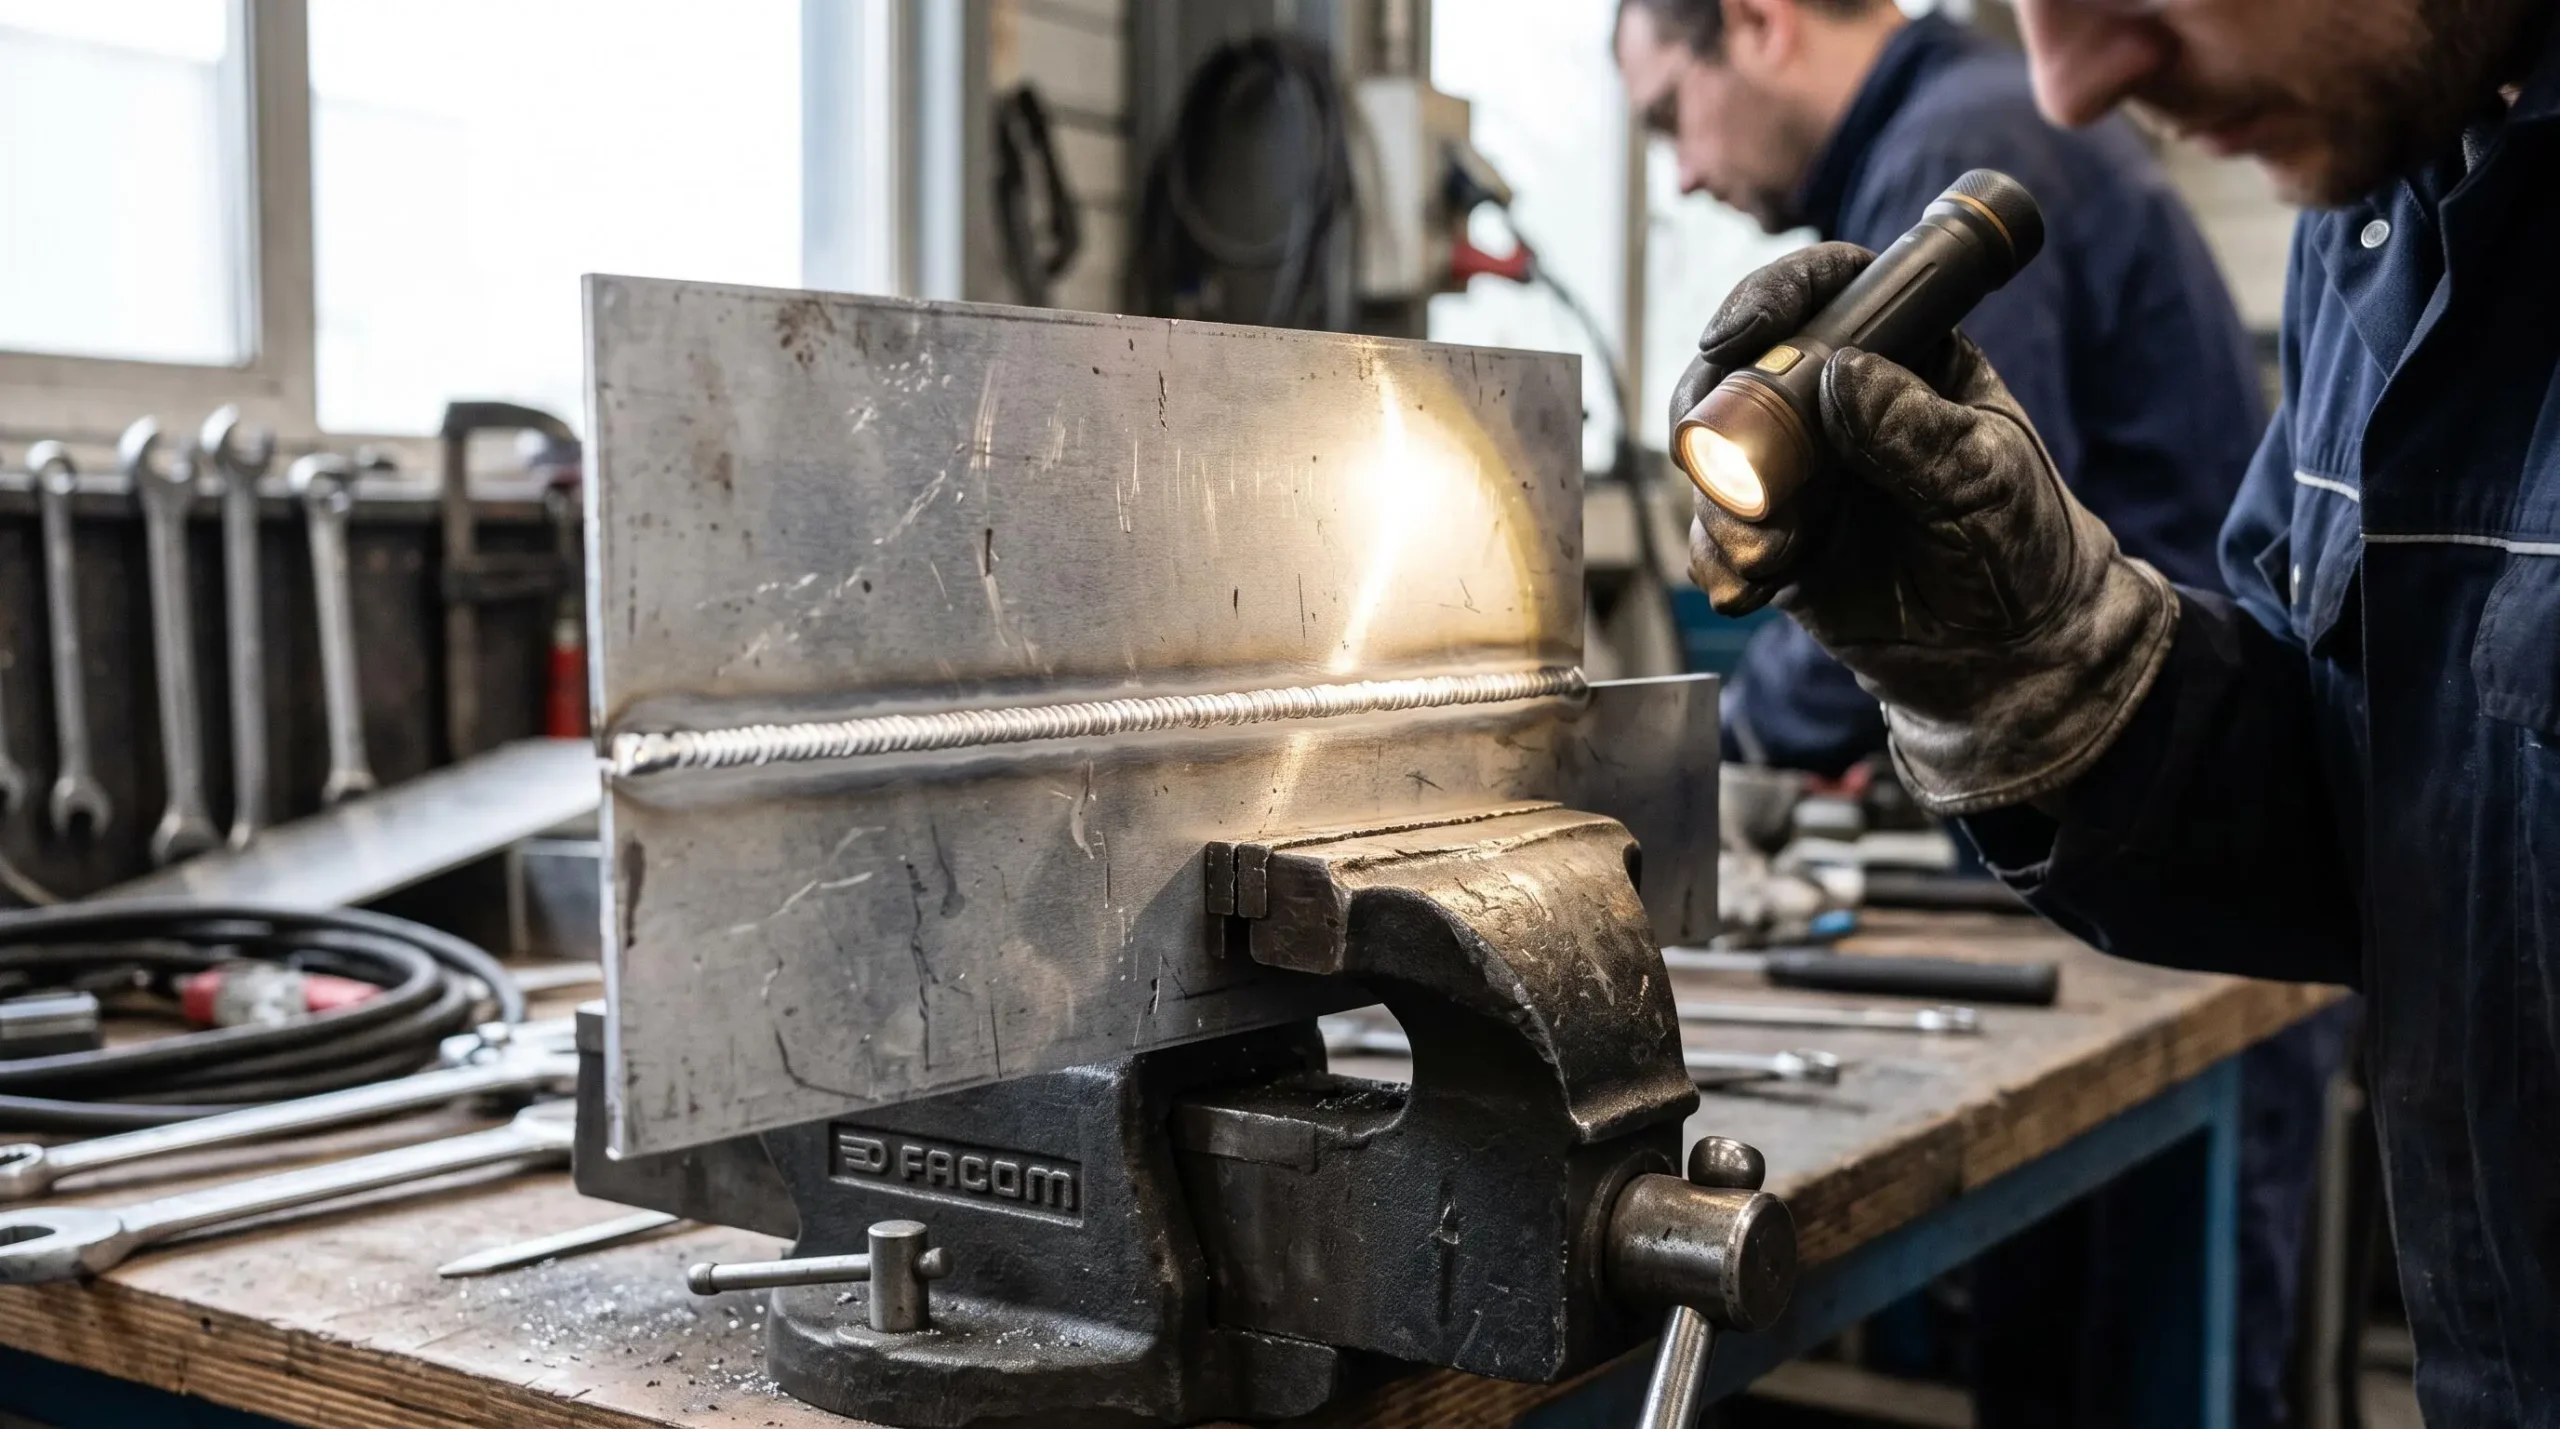
- Apport thermique localisé, cordon régulier et peu de projections
- Préparation du joint plus exigeante (jeu réduit, ajustement précis)
- Risques optiques et chimiques imposant un aménagement strict du poste
- Investissement initial sensiblement supérieur au TIG ou au MIG
- Formation obligatoire pour exploiter le potentiel du procédé
La compacité constitue l’autre différence pratique. Un poste laser portable tient généralement sur un chariot roulant, source et refroidissement intégrés, ce qui facilite les déplacements entre deux établis ou vers une zone de montage. Un poste MIG industriel avec dévidoir séparé et bouteille de gaz occupe souvent davantage d’espace et impose une logistique plus lourde pour chaque intervention mobile.
L’apport thermique très ciblé du laser ne se limite pas à la zone de soudage : il simplifie aussi les opérations qui suivent. Des essais industriels consacrés au soudage hybride laser-arc montrent qu’un procédé à l’arc conventionnel peut apporter environ quatre fois plus de chaleur et provoquer une distorsion jusqu’à quatre fois supérieure à celle observée avec un procédé laser-arc sur des tôles HLE de 4,8 et 9,5 mm. Ces écarts, relevés dans des configurations industrielles précises, mettent en évidence un avantage physique du laser : moins d’énergie diffusée signifie généralement moins de retrait et donc moins de reprises de planéité, en particulier sur les tôles minces travaillées en atelier.
Quels matériaux et quelles épaisseurs peuvent être soudés au laser ?
Les postes laser portables couvrent les principaux matériaux rencontrés en tôlerie et chaudronnerie : aciers au carbone, aciers inoxydables, aluminium et ses alliages, cuivre dans une moindre mesure, ainsi que certains alliages à base de nickel. Les épaisseurs réellement soudables dépendent de deux facteurs couplés : la puissance de la source et la nature du matériau.
En règle générale, plus la puissance augmente, plus l’épaisseur maximale soudable progresse, à condition que le matériau absorbe correctement la longueur d’onde du laser fibre. L’acier inoxydable et l’acier au carbone offrent une bonne absorption, tandis que l’aluminium et le cuivre, très réfléchissants et conducteurs, demandent davantage de puissance pour obtenir un bain de fusion stable.
Les plages indiquées par les fabricants sont des ordres de grandeur, à confirmer sur chaque modèle et chaque assemblage. À titre indicatif, les gammes 800 W, 1200 W et 1500 W couvrent la majorité des besoins en tôlerie fine à moyenne. Les valeurs ci-dessous reflètent des pratiques couramment communiquées en documentation constructeur, à vérifier sur la fiche technique du poste visé.
| Matériau | 800 W | 1200 W | 1500 W |
|---|---|---|---|
| Acier inoxydable | jusqu’à ~2 mm | jusqu’à ~3 mm | jusqu’à ~4 mm |
| Acier au carbone | jusqu’à ~2 mm | jusqu’à ~3 mm | jusqu’à ~4 mm |
| Aluminium | jusqu’à ~1,5 mm | jusqu’à ~2 mm | jusqu’à ~3 mm |
L’aluminium mérite une attention particulière. Sa forte réflexivité impose de bien orienter le pistolet, d’éviter les angles rasants et d’utiliser un gaz de protection adapté. Sa conductivité thermique élevée dissipe la chaleur rapidement, ce qui demande parfois une vitesse plus lente ou une puissance supérieure que sur un acier d’épaisseur équivalente. Pour les pièces épaisses (au-delà de 4 à 5 mm selon les cas), le laser portable atteint ses limites et un procédé MIG ou MAG reste souvent plus adapté.
Comment choisir son poste à souder laser pour gagner en productivité ?
Le choix d’un poste laser portable se joue sur quelques critères concrets, à hiérarchiser selon vos applications dominantes. La puissance arrive en premier, car elle conditionne les épaisseurs réellement accessibles. Un atelier qui travaille principalement de la tôle inox de 1 à 2 mm n’a pas besoin de la même source qu’un atelier de chaudronnerie qui monte régulièrement à 4 mm.
- Tôlerie fine, inox décoratif, mobilier métallique :Une source autour de 800 à 1200 W couvre la majorité des cordons sur tôles de 0,5 à 2 mm, avec un très bon rendu esthétique.
- Chaudronnerie courante, assemblage mécano-soudé :Une puissance de 1500 W offre une marge pour les tôles de 3 à 4 mm et les reprises occasionnelles sur pièces plus épaisses.
- Réparation, rechargement, polyvalence atelier :Privilégier un poste modulable, avec presets matériaux et fonctions complémentaires (nettoyage, découpe fine).
Le mode de refroidissement conditionne le facteur de marche, c’est-à-dire la durée pendant laquelle vous pouvez souder sans pause. Un refroidissement par eau intégré au chariot assure généralement un usage continu, utile en production. La fréquence et la modulation du faisceau (mode continu ou pulsé, oscillation) élargissent la fenêtre de réglage et aident à passer d’un matériau à l’autre sans changer de machine.
Les postes dits 3 en 1, combinant soudage, découpe fine et nettoyage laser, constituent un levier de rentabilité intéressant dans un atelier polyvalent. Un même équipement sert alors au décapage de peinture avant soudure, à la découpe de petites pièces ou au nettoyage de cordons, ce qui mutualise l’investissement. Il reste à vérifier, pour chaque fonction, les performances réelles et les équipements de sécurité complémentaires nécessaires.
Cas pratique
Un atelier de tôlerie fictif, spécialisé dans les habillages inox de 1,5 mm pour l’agroalimentaire, travaille historiquement au TIG. Les soudeurs réalisent en moyenne 2 à 3 mètres de cordon par heure, avec un ponçage systématique pour obtenir la finition demandée. En envisageant le passage à un poste laser portable de 1500 W, l’atelier anticipe une vitesse d’exécution supérieure sur les cordons droits, une zone affectée thermiquement plus étroite et donc moins de reprises de polissage. Avant tout engagement, l’atelier prévoit des essais sur ses propres pièces, un chiffrage précis de la formation et une étude des aménagements de sécurité (cabine, captage des fumées), afin de valider le gain de productivité réel plutôt que de se fier à une promesse générique.
Deux critères sont souvent sous-estimés : la formation initiale et le support après-vente. Un poste laser demande une à plusieurs journées de formation pour un soudeur expérimenté, afin de maîtriser les paramètres, la préparation des joints et les règles de sécurité. Un support technique réactif, la disponibilité des consommables (buses, protections, filtres) et la proximité d’un service de maintenance pèsent lourd dans la rentabilité sur plusieurs années. Pour élargir la réflexion aux autres procédés disponibles en atelier, un comparatif des technologies de découpe peut aider à situer le laser face au plasma et au jet d’eau.
Questions fréquentes sur le soudage laser portable
Avant de passer commande, la plupart des professionnels se posent les mêmes questions sur le prix, la sécurité, la formation et la rentabilité. Les réponses ci-dessous donnent des ordres de grandeur et des points de vigilance à confronter à votre propre contexte d’atelier.
Quel budget prévoir pour un poste à souder laser portable ?
Le prix d’un poste à souder laser portable dépend principalement de la puissance de la source, du mode de refroidissement, des fonctions intégrées (soudage seul ou 3 en 1) et des accessoires fournis. L’investissement reste nettement supérieur à celui d’un poste TIG ou MIG de niveau équivalent. Pour obtenir une fourchette fiable, demandez plusieurs devis chiffrés en précisant vos matériaux, épaisseurs et volume de production, plutôt que de vous appuyer sur des prix catalogues isolés.
Quels équipements de protection sont indispensables ?
Les postes à souder laser manuels relèvent le plus souvent de la classe 4, la plus dangereuse. La Carsat Pays de la Loire rappelle, dans son document de référence sur les mesures de prévention en soudage laser, la nécessité d’un captage des fumées à la source avec rejet d’air à l’extérieur, d’un éclairage minimal de 500 lux au poste de travail et de l’élimination des matériaux inflammables exposés au faisceau. S’y ajoutent des lunettes de protection adaptées à la longueur d’onde du laser, des vêtements couvrants et des gants, ainsi qu’une zone de travail balisée.
Combien de temps faut-il pour prendre en main un poste laser ?
Pour un soudeur déjà formé au TIG ou au MIG, les premiers cordons corrects s’obtiennent généralement après une formation initiale d’une à plusieurs journées, encadrée par le fournisseur ou un organisme spécialisé. La montée en compétence réelle, incluant la préparation des joints, le choix des paramètres selon le matériau et la gestion de la sécurité, se construit sur plusieurs semaines de pratique. La courbe est en général plus courte que celle d’un TIG manuel, mais elle n’est pas instantanée.
Comment estimer la rentabilité d’un poste laser en atelier ?
Un calcul simplifié consiste à comparer, pour vos pièces types, le temps de soudage et de finition avec votre procédé actuel et le temps estimé avec le laser (à valider par un essai réel). Le gain s’exprime en heures économisées par semaine, auquel s’ajoute la réduction des reprises de polissage et de redressage. En divisant l’investissement total (poste + sécurité + formation) par ce gain horaire valorisé, vous obtenez un ordre de grandeur de retour sur investissement, à nuancer par le volume d’activité et la régularité des commandes.
Le poste à souder laser portable n’est pas une solution universelle, mais il offre un vrai levier de productivité sur les tôles minces et moyennes, à condition d’accepter un investissement initial plus élevé, une formation structurée et un cadre de sécurité strict. En clarifiant vos matériaux dominants, vos épaisseurs typiques et votre volume d’activité, vous pourrez décider en connaissance de cause si ce procédé mérite une place à côté — ou à la place — de votre TIG ou de votre MIG actuel.